
Sample Program with Multiple Parts
The below program is designed with 3 different parts, with certain contours having marking definitions etc., for the reference:
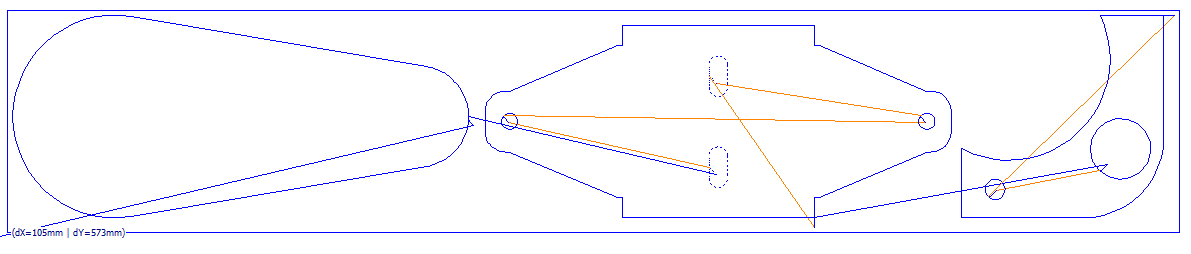
    %1 (PP_Sample_Pgm.DIN)
    Sheet_Size_X = 120
    Sheet_Size_Y = 600
    Job_Size_X = 105
    Job_Size_Y = 573
    X_Limit_Minus = 10
    X_Limit_Plus = 115
    Y_Limit_Minus = 10
    Y_Limit_Plus = 583
    G90
    M15
    G17 D=SheetRotation
    G253 F="TT:MS_1mm"
    H0
    CheckBoundPrg
    G20 X1
    BlockNo=1
    M01 (start part 1)
    PM=20.000 CM=100.000
    EM=1.000 ZRH=20
    Update_Param
    G61
    Lead_In=4.999
    G41 R=KERF E0
    G0 X55.798 Y237.995
    M14
    G3 X60.005 Y235.697 I4.207 J2.702
    G2 X84.655 Y214.863 I0 J-25
    G1 X109.306 Y69.03
    G2 X10.704 Y69.03 I-49.301 J-8.333
    G1 X35.355 Y214.863
    G2 X60.005 Y235.697 I24.65 J-4.167
    M15
    G40 E1
    G20 X2
    N2
    BlockNo=2
    M01 (start part 2)
    PM=20.000 CM=300.000
    EM=1.000 ZRH=20
    Update_Param
    G61
    Lead_In=5.0
    G41 R=KERF E0
    G0 X31.469 Y358.031
    M14
    {LB,K0} (Dash line for Marking in HMI)
    G1 X35.005 Y354.495
    G1 X40.505 Y354.495
    G3 X40.505 Y363.495 I0 J4.5
    G1 X29.505 Y363.495
    G3 X29.505 Y354.495 I0 J-4.5
    G1 X35.005 Y354.495
    {LE} (End Dash line)
    G40 E1
    G20 X3
    N3
    BlockNo=3
    PM=20.000 CM=100.000
    EM=1.000 ZRH=20
    Update_Param
    G61
    Lead_In=4.374
    G41 R=KERF E0
    G0 X57.018 Y255.5
    M14
    G1 X59.395 Y253.163
    G3 X60.333 Y253.167 I0.467 J0.475
    G3 I-2.828 J2.828
    M15
    G40 E1
    G20 X4
    BlockNo=4
    PM=20.000 CM=100.000
    EM=1.000 ZRH=20
    Update_Param
    G61
    Lead_In=4.374
    G41 R=KERF E0
    G0 X57.018 Y461.5
    M14
    G1 X59.395 Y459.163
    G3 X60.333 Y459.167 I0.467 J0.475
    G3 I-2.828 J2.828
    M15
    G40 E1
    G20 X5
    N5
    BlockNo=5
    PM=20.000 CM=300.000
    EM=1.000 ZRH=20
    Update_Param
    G61
    Lead_In=5.0
    G41 R=KERF E0
    G0 X76.469 Y358.031
    M14
    {LB,K0} (Dash line for Marking in HMI)
    G1 X80.005 Y354.495
    G1 X85.505 Y354.495
    G3 X85.505 Y363.495 I-0.133 J4.5
    G1 X74.505 Y363.495
    G3 X74.505 Y354.495 I0 J-4.5
    G1 X80.005 Y354.495
    {LE} (End Dash line)
    M15
    G40 E1
    G20 X6
    BlockNo=6
    PM=20.000 CM=100.000
    EM=1.200 ZRH=20
    Update_Param
    Lead_In=5.0
    G41 R=KERF E0
    G0 X5.005 Y406.495
    M14
    G1 X10.005 Y406.495
    G1 X20.005 Y406.495
    G1 X20.005 Y408.995
    G1 X42.505 Y461.995
    G1 X42.505 Y463.995
    G2 X52.505 Y473.995 I10 J0
    G1 X62.505 Y473.995
    G2 X72.505 Y463.995 I0 J-10
    G1 X72.505 Y461.995
    G1 X95.005 Y408.995
    G1 X95.005 Y406.495
    G1 X105.005 Y406.495
    G1 X105.005 Y311.495
    G1 X95.005 Y311.495
    G1 X95.005 Y308.995
    G1 X72.505 Y255.995
    G1 X72.505 Y253.995
    G2 X62.505 Y243.995 I-10 J0
    G1 X52.505 Y243.995
    G2 X42.505 Y253.995 I0 J10
    G1 X42.505 Y255.995
    G1 X20.005 Y308.995
    G1 X20.005 Y311.495
    G1 X10.005 Y311.495
    G1 X10.005 Y406.495
    M15
    G40 E1
    G20 X7
    N7
    BlockNo=7
    M01 (start part 3)
    PM=20.000 CM=100.000
    EM=1.000 ZRH=20
    Update_Param
    Lead_In=5.47
    G41 R=KERF E0
    G0 X36.421 Y551.137
    M14
    G1 X33.499 Y548.166
    G3 X33.504 Y546.992 I0.594 J-0.584
    G3 I10.607 J10.607
    M15
    G40 E1
    G20 X8
    N8
    BlockNo=8
    PM=20.000 CM=100.000
    EM=1.000 ZRH=20
    Update_Param
    G61
    Lead_In=5.47
    G41 R=KERF E0
    G0 X23.48 Y496.294
    M14
    G1 X20.558 Y493.324
    G3 X20.563 Y492.15 I0.594 J-0.584
    G3 I3.536 J3.536
    M15
    G40 E1
    G20 X9
    BlockNo=9
    PM=20.000 CM=100.000
    EM=1.000 ZRH=20
    Update_Param
    Lead_In=5.0
    G41 R=KERF E0
    G0 X110.005 Y583.995
    M14
    G1 X110.005 Y578.995
    G1 X110.005 Y547.56
    G3 X44.352 Y478.995 I-21.472 J-45.155
    G1 X10.005 Y478.995
    G1 X10.005 Y538.995
    G2 X50.005 Y578.995 I40 J0
    G1 X110.005 Y578.995
    M15
    G40 E1
    G99 (program end)
    N65535
    CallBoundPrg
    G99